乳化切削液废水怎么处理方法|乳化切削液废水处理案例
工程项目图片背景
某汽年零机件制造出厂其主要分娩打着机缸体、变挡箱结构件等紧密机件,分娩的时候中大批量用到乳化机设备磨削液采取制冷和注油。因为经常分娩积累更多,生产区内保存了大批量高质量浓度乳化机设备磨削液废水处理方法,COD(生物需氧量)到达20000-50000mg/L,油份量超10%,且所含大批量黑色金属铝离子(如锌、镍、铜等)。该厂原始简约的油池处理平台没有办法具备释放标,肯定需要加剧进行改造。
生产废水成分表及来源地
废渣通常原因于车床生产加工过程中 中的切割液撤换、装置拆洗与砖面清洁水。通常空气挥发性有机物还有:
硅酸盐矿物质机油及结合油脂代谢物
外观活力剂(乳化机剂)
金属制磨削碎渣(铁、铝、铜等)
除锈剂、除菌剂等添加图片剂
解决生产生产工艺图
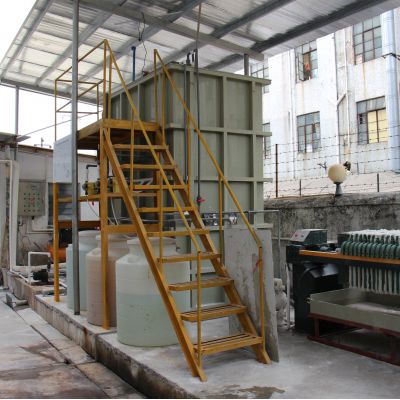
争对该厂的高有机废气浓度皂化磨削液电镀废水,运用“破乳+气浮+生化模式整理+淬硬层活性炭过滤”的组合式新工艺:
预解决(破乳)
使用硝化作用破乳法,加药氢氧化钠调接pH至2-3,使灰色收入脱离。
破乳后进入奠定池,我们要除大区域浮油和浮悬物。
气浮加工
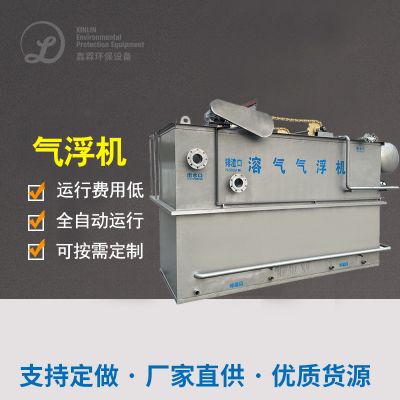
进行溶气气浮(DAF)进一部出掉狗瘟油滴和胶体溶液物料。
加药系统聚合反应氯化铝(PAC)和高密度聚乙烯酰胺(PAM)提升水解酸化池效用。
生化模式解决
选择电离过酸+触及腐蚀施工工艺,吸附废泥中的有机物危害物。
的控制溶解度氧(DO)在2-4mg/L,为了保证微海洋生物活性酶。
淬硬层操作
所采用生物炭吸出+多导电介质活性炭过滤,进1步祛除剩余的COD和饱和度。
决定性出水出水经红外光谱线灭菌后回收利用或考核标准直接排放。
之后疗效
COD由默认值的50000mg/L高于80mg/L低于,清除率>99%。
油份量从10%减少为5mg/L之下,实现《污水处理综合评估直接相关排放标化》(GB 8978-1996)第一标化。
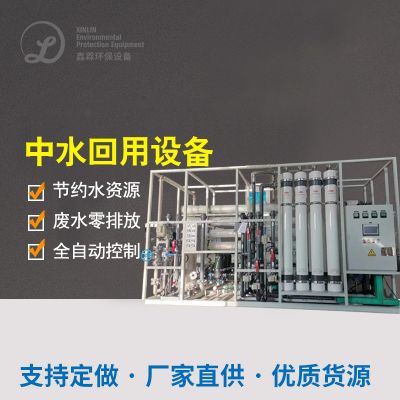
五金阴离子含碳量非常符合该行业中水回收规定,个部分水中水回收于生产线上情况呢。

 扫一扫添加微信