食品加工厂废水怎么处理方法|食品加工厂废水处理案例
产品大环境
该乳品厂大部分出产等离子态奶、风味发酵乳及乳甜品,每日量200吨。已有净化解决配制净化解决性能问题,尤为在旺季时时总是超工况运动。在建净化解决设计方案设计方案进行投资额为600m³/d,总进行投资1000万元,的要求水流使用于作业区净化及系统冲刷。
污废水 的成分及主要来源
污废水 大部分产自加工装备的清洗、进行包装线冲刷、地面砖便于及极少量服务重大损失,特殊性有以下几点:
易生物技术光降解
:BOD5/COD测值超过0.6-0.
高各种营养成分摄入物
:总氮40-60mg/L,总磷8-12mg/L
pH震荡
:洁净剂动用引致pH值在5-10之中的变化
温不同
:部件废水处理气温能够达到50℃
鑫霖环保设备流程图
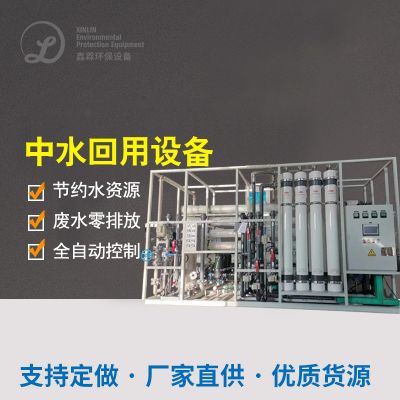
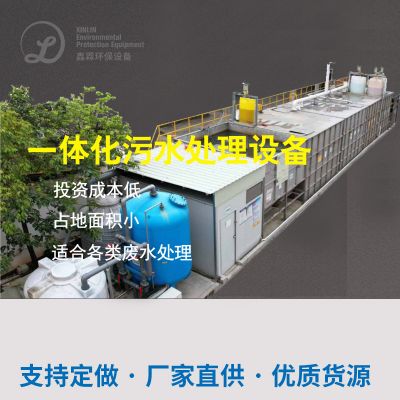
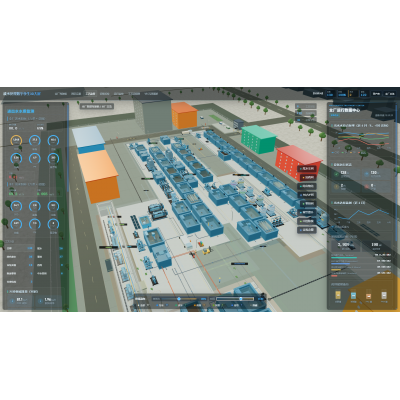
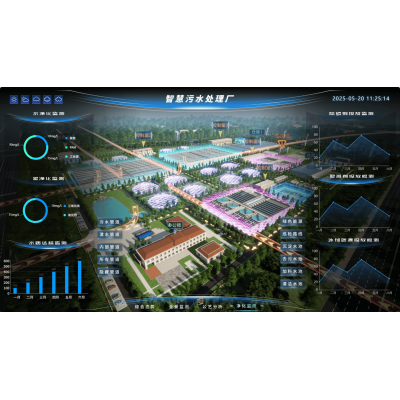
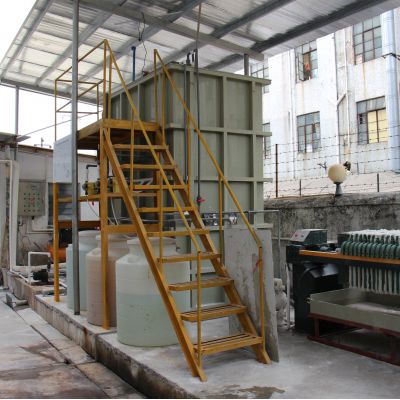
采取"化学预工作+MBR膜生物学不起作用器+RO反构建"的三级分销工作工艺设计:
预外理单元测试卷
:
360度旋转排水槽:清掉封装英雄碎片等杂物
pH一键调节池:一键加酸/加碱把控pH在6.5-7.
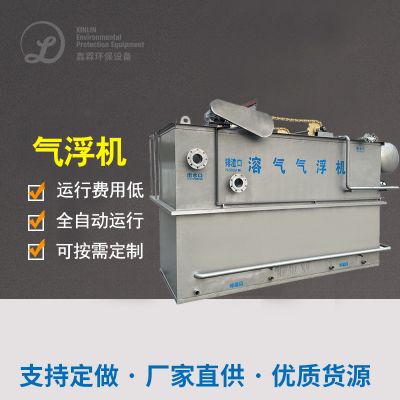
气浮平衡装置:出掉乳脂及血清类自动隐藏物
生物化进行控制部件测试
:
溶解碱化池:的提升废渣可生化学性
MBR体现器:内装置PVDF中空玻璃窗弹性纤维膜,生活污水氧浓度保护在8000-10000mg/L
高清在线清晰控制系统:定期存款实施化学工业清晰稳定膜通量
造纸废水办理办理摸块
:
活力炭过滤清洁:气体吸附多余高分子化合物物
RO模式:脱盐率>98%,产水导电率<50μS/cm
红外光谱线杀菌:有效确保循环水微海洋生物质量指标及格
决定功能
系统软件有水出水环境相对比较《中小城市污水渗漏二次利用利用鑫霖环保加水水环境》(GB/T19923-2005)细则:
COD ≤ 30mg/L(出掉率98%)
BOD5 ≤ 5mg/L(剔除率99%)
浑浊度 ≤ 1NTU
消化道菌群未检测
60%的有水出回收于生产制造,年不仅节约饮水120万吨,限制污水进行投放量下跌40%。MBR鑫霖环保控制成本征占30%,自行化水平高,仅需两人轮班的操作。
肉食品工艺生产废水加工首要枝术较好
确认对以上的两个例子的分折,可归纳出肉制品废水外理外理的些重要性点:
预加工处理至关重点
:造成各种不同废水处里工艺形态挑选喷淋喷嘴、气浮、隔油等酌情预处里方案
生化学技艺挑选
:高氧化还原电位有机化学废渣宜使用活性污泥法-好氧乐队组合,可什么是生化性好的废渣要用MBR等提高效率加工过程
自然资源回报利用
:沼气的出现、造纸废水处理水等资源共享化路线可显著性从而提高的项目经济发展性
需要对水硬度振幅
:操作池水比热容要不够,要素参数值应改变网络监测器与自行操作
食材生产制造厂在抉择生活污水补救加工过程时,需足够思考个人生活污水特质、排放物标准的及融资启用成本费用,这个必要时可积极开展中值得验确定好更优方案怎么写。伴随着环境请求逐渐要严格,进一步补救与回收利用工艺将被选为未来生活进步趋势英文。

 扫一扫添加微信