食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
的项目背景图案
西南的地方某大中型酒厂,年产值酒100万千升。已有加工治理装置建于20五年,遇到加工治理力过高、水耗高级故障。2023年执行改革,构思加工治理产值5000m³/d。
工业废水营养成分特征
污废水 主要的来源于糖化、沤肥、灌装生产线等步骤,含有下特点:
可生物化学性好(BOD/COD>0.6)
高浓硫酸浓度设计强度(COD 2500-4000mg/L)
环境温度下降大(25-55℃)
含大规模酒曲食物残渣、麦糟等浮动物
技术创新技术环节
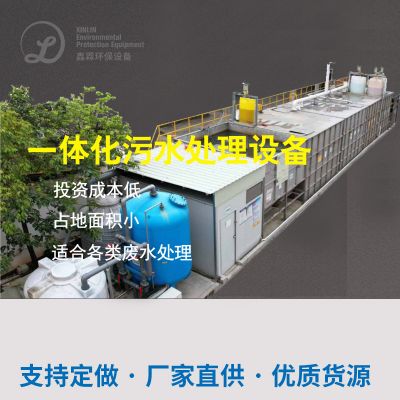
整修适用"高效、性价比最高好氧菌+短程水解酸化"组合起来鑫霖环保:
预清理
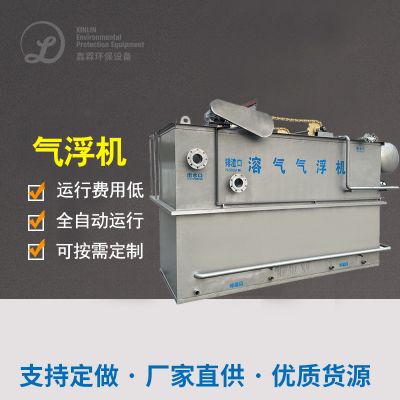
:转动排水槽→热互换模式(变凉至35℃)→涡凹气浮
重要操作
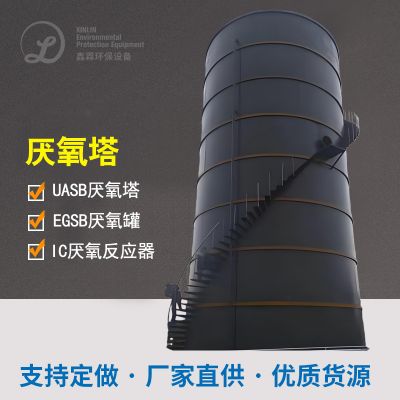
:IC厌氧症状器症状器(COD容载15kg/m³·d)→短程活性污泥细菌反活性污泥细菌SBR池
影视再生资源回收分类处理
:厌氧反应器沼液并网发电(单日并网发耗电量2000kWh)
智能化调整
:按照手机在线评估系统的,实时公交控制DO、ORP等性能指标
启用预期效果
整改后每项指标英文不同于《啤工农业危害物排放要求要求》(GB19821-2005):
COD ≤ 50mg/L(我们要除率98.5%)
TN ≤ 10mg/L
吨水除理利润降低35%
年开源节流交电费约72万元,沼液生产发电年的投资回报1二十万元,的投资二手回收期拉长至4.2年。

 扫一扫添加微信